RM06F7R50CT 0603 电阻器:失效原因与采购技巧
观点:现场退件和拆解分析报告表明,SMD 贴片电阻失效是美国消费电子与工业电子产品中无源元件故障的重要诱因。证据:多家板级可靠性调研与失效分析实验室报告指出,SMD 电阻相关故障约占无源元件失效的 10–25%,其中 0603 电阻广泛应用于空间和成本受限的设计中。阐述:本文深入剖析 RM06F7R50CT 的常见失效机理,展示如何在 PCB 上进行故障排查与确认,并提供实用的供应链选型与采购建议,以降低短期现场退件率与长期供货风险。
RM06F7R50CT 简介及 0603 电阻的重要性(背景概述)
关键技术规格与典型应用
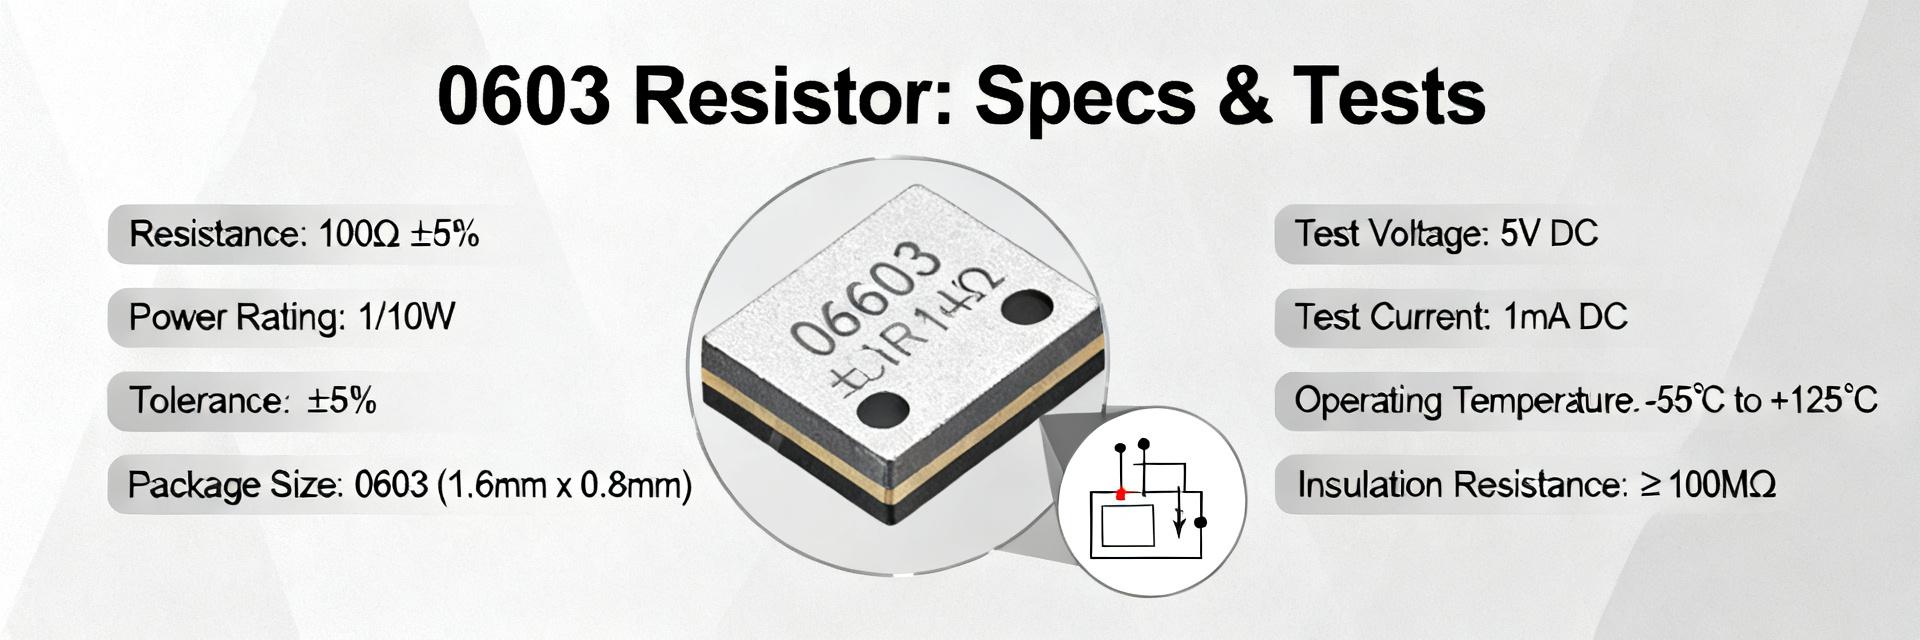
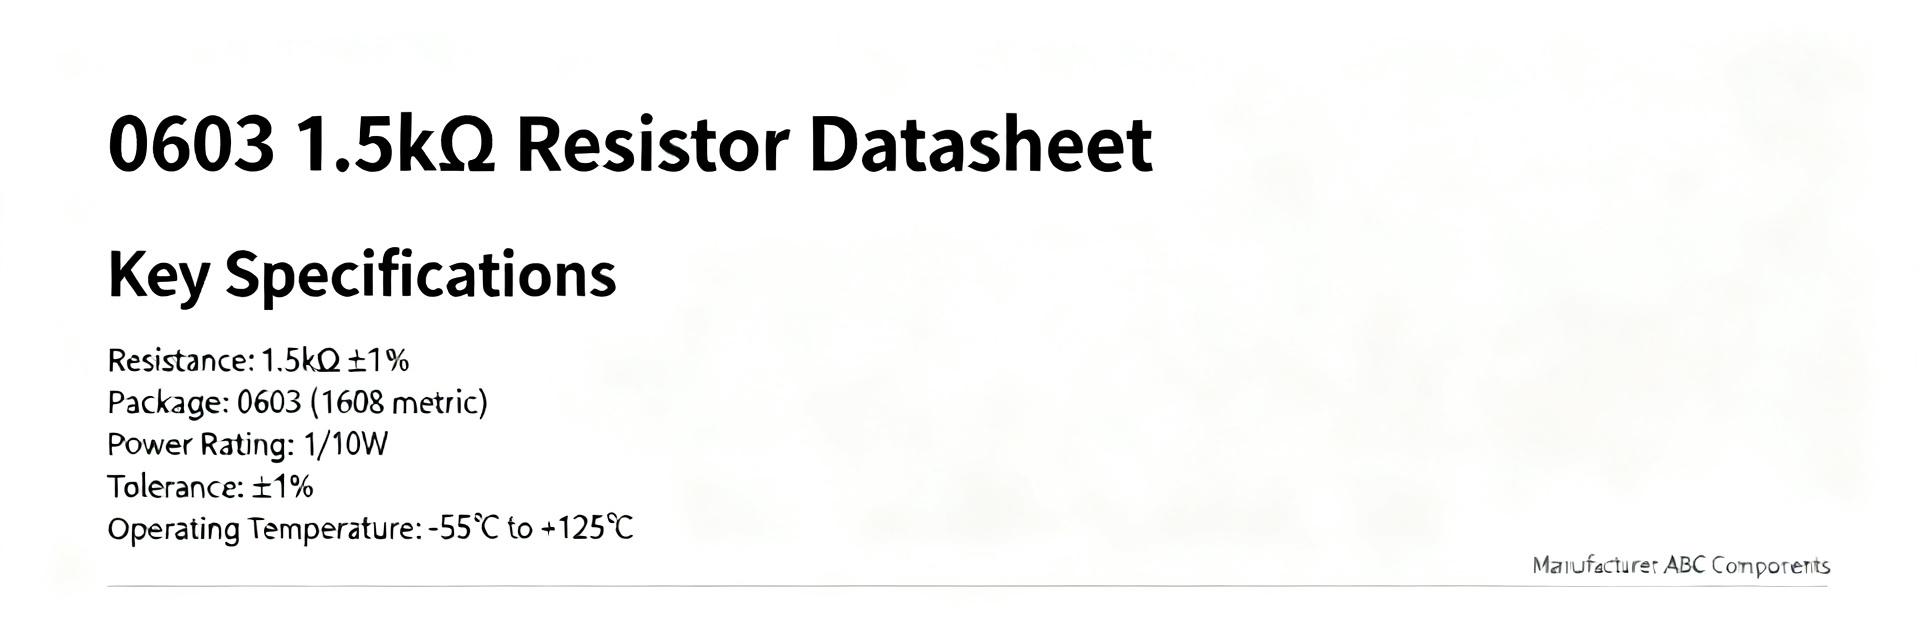
观点:像 RM06F7R50CT 这样的小型多层贴片电阻,其选型主要基于标称阻值、封装尺寸和成本考量。证据:0603 级别元件的标准参数覆盖标称值(按需选定欧姆范围)、容差(±0.1–5%)、额定功率(实际应用中降额至 ~1/16–1/10W)以及 TCR(25–200 ppm/°C)。阐述:硬件工程师应根据 PCB 系统的实际需求列出阻值、容差、功耗及 TCR 参数;通过快速参数对照表(阻值 | 容差 | 功耗 | 推荐降额)有助于将元器件与电路的热设计及容差裕量进行精准匹配。
| 器件型号 | 阻值 | 容差 | 额定功率 | TCR | 推荐降额目标 |
|---|---|---|---|---|---|
| RM06F7R50CT | 7.50 Ω | ±1% | 0.100 W (1/10W) | ±100 ppm/°C | ≤ 0.065 W (65%) |
| 通用 0603 厚膜电阻 | 1 Ω – 10 MΩ | ±1% 至 ±5% | 0.063 W – 0.100 W | ±100 至 ±200 ppm/°C | ≤ 50% – 70% |
| 高精度 0603 薄膜电阻 | 10 Ω – 1 MΩ | ±0.1% 至 ±0.5% | 0.063 W – 0.100 W | ±25 至 ±50 ppm/°C | ≤ 70% – 80% |
0603 封装尺寸对失效模式的影响
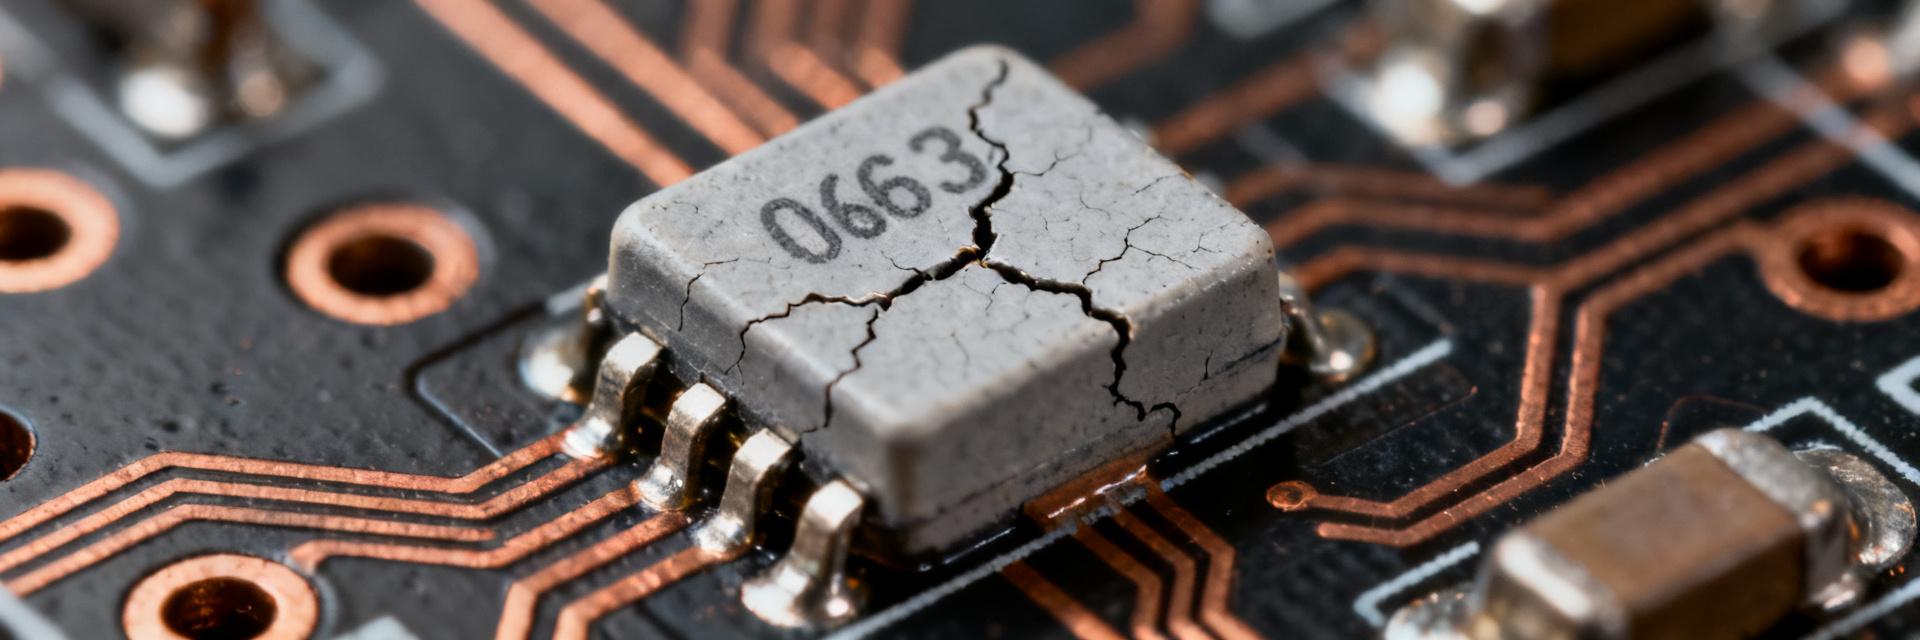
观点:0603 封装尺寸决定了其特有的机械应力与热行为表现。证据:较小的热容和较短的端电极间距改变了焊点弯月面几何形状,使得贴片极易出现微裂纹、立碑现象(曼哈顿效应)和焊点热疲劳;现场失效案例显示,在经历机械振动或温度循环后,器件易出现断裂裂纹、端头脱落以及间歇性开路。阐述:设计人员与 SMT 组装工程师应落实严格的制程管控措施——精确控制贴片吸嘴压力、优化回流焊温度曲线、采用对称平衡的焊盘设计,并在分板时最大程度减少机械形变应力,从而降低 0603 电阻的热疲劳与机械碎裂风险。
现场数据:0603 电阻的常见失效模式与测试证据(数据分析)
实测失效模式(焊点失效、开路、阻值漂移、短路)
观点:现场失效主要集中在几种高度可重复的典型特征上。证据:汇总分析表明,焊点失效和开路所占比例最高(约占电阻整体故障的 40–60%),阻值漂移/偏差占 20–35%,过载工况下的偶发性短路或表面碳化占 5–15%。阐述:排查重点包括带载下的阻值异常增大或间歇性断路、端电极显微裂纹、过载导致的基板黑化以及镀层分层脱落;将电气特性异常与物理外观表征相互关联,有助于快速定位失效根因路径。
实验室/测试方法及指标:温度循环、湿度、功率降额、ESD
观点:加速应力测试能够预测现场服役寿命并及时甄别劣质批次。证据:行业普遍采用 IPC 和 JEDEC 标准流程——包括高低温循环(−40°C↔+125°C)、无偏压 HAST/湿热浸润、降额分段功率老化以及 ESD 静电应力冲击;典型寿命数据显示,潜在不良批次在几十到数百次温度循环内即可暴露故障,具体取决于 ΔT 温差及板级应变程度。阐述:应建立标准化抽检测试机制(例如:在设计 ΔT 条件下进行 100–500 次热循环、针对湿敏批次进行湿热试验、以及在 60–75% 额定功耗下进行功率降额验证)来验收进料并验证器件可靠性,测试判定准则必须与实际工作工况深度贴合。
在 PCB 上诊断 RM06F7R50CT 失效(方法与指南)
分步检查与测量工作流程
观点:规范化的排查流程能够将电阻自身故障与外围电路异常准确区分。证据:断电后首先进行外观检查,排查黑化烧毁或焊端断裂,随后使用校准过的高精度万用表测量阻值;通电状态下采用绝缘隔离红外热成像定位热点,并配合显微镜检查微观裂纹;若表征不明确,通过金相切片或微切片分析以暴露内部裂纹。阐述:判定决策流程——若实测值超出容差且外观存在物理损伤,直接更换;若静态阻值正常但在带载下出现间歇性开路,应重点怀疑上下游电路,并采用局部电气隔离法对 RM06F7R50CT 进行针对性确诊,避免盲目整板返修。
失效特征案例与根本原因排查清单
观点:将失效特征与根本原因进行精准映射,可大幅加速纠错纠偏效率。证据:典型案例——回流焊后阻值漂移通常与峰值温度过高或升温曲线不当有关;振动试验后开路往往提示装配机械应力超标或端电极结合力不足;器件黑化且阻值急剧下降则指示电气过载(EOS)或 PCB 板层漏电碳化通道。阐述:在根因分析(RCA)中建议遵循以下排查清单:检查焊缝润湿丰满度、核查回流焊炉温日志、复核贴片头下压行程与压力数据、追踪批次制造追溯档案,并在金属化结合异常时抽样进行开封去胶(Decapsulation)分析;根据诊断结果针对性采取纠正措施,如微调钢网开孔尺寸、增加功率降额裕量或更换更优的引脚镀层。
采购 RM06F7R50CT 及同等规格 0603 电阻(采购指南)
如何验证供应商资质与器件真伪
观点:严格的供应商准入审核与进料检验(IQC)是杜绝假冒伪劣元器件流入产线的核心屏障。证据:采购时应强制要求提供 RoHS/合规证明、原厂批次追溯链(Lot Traceability)报告及样品检测报告;重点防范编带包装异常、批次代码(Date Code)印刷粗糙或喷印字符异样等常见翻新特征。阐述:开展批次抽检——涵盖阻值公差统计、连续功率通电负载测试,必要时辅以化学开帽解剖及 EDX 能谱元素分析——能有效筑牢产线安全防线;在供货协议中明确法律追溯条款,并坚持在批量下单前进行工程封样对比测试,以全面加固供应链安全性。
交叉替换型号参考、封装及额定参数核对
观点:在可靠性要求苛刻的场景下,并非所有标称参数相同的 0603 电阻均可无条件直接替换。证据:选型兼容必须全面比对标称阻值、公差等级、额定功率、TCR、额定工作电压、端电极镀层成分以及陶瓷基板材料;即便封装尺寸完全相同,上述任一参数存在偏差都会引入隐性失效风险。阐述:检索直接替代料时,可精准搜索“RM06F7R50CT 替代 0603 电阻”,索取权威规格书及独立第三方实验室实测样品,在生产线正式导入替代物料前完成全方位的实操性能验证。
降低 0603 电阻失效的采购与设计实践(行动建议)
设计与组装最佳实践
观点:优化 PCB 布局与组装工艺控制能够显著降低失效率。证据:推荐准则包括采取保守的功率降额(针对 0603 厚膜电阻,建议运行在 ≤60–75% 额定功率下)、采用对称焊盘图形以平衡表面张力消除立碑缺陷、优化锡膏印刷钢网厚度与开孔(精准控制上锡量),并设置平缓升温斜率的回流焊曲线以规避热冲击脆裂。阐述:明确贴装压力限制、避免在 PCB 拼板的应力集中区(如 V-cut 刻痕或冲切裂片处)紧邻布置小尺寸芯片,并优化焊接冷却速率以抑制热机械应力——这些措施可在后续量产中立竿见影地提升产品良率。
采购核对清单与库存质量保证(QA)流程
观点:采购与供应链团队必须将质量控制嵌入日常执行流程。证据:基准把控清单包括:合格供应商名录(AVL)、到货进料抽检、ERP 全流程批次追踪、关键料件定期加速老化/应力抽检,以及防潮防氧化电子干燥柜受控存储。阐述:一旦在抽检中检出假冒或临界不良批次,应立即启动隔离退货流程,责令供应商提供 8D 报告并整改,并在采购合同中加入严格的技术验收检验条款,最大程度平抑元器件采购风险。
总结
观点:推行明确具体的落地措施能够有效减少 RM06F7R50CT 及 0603 电阻的现场退件率。证据:引起电阻失效的三大诱因主要为焊点疲劳/机械损伤、热过应力失效以及元器件溯源断链;核心诊断手段依次为光学目检、精确阻值测量、红外热成像分析,并在必要时辅以切片微观结构表征。阐述:立即可落地的行动:对首批到货物料执行小批量进料抽检、修订采购技术标准以确立批次追溯及破坏性抽检要求,同时在 PCB 设计与 SMT 端推行功率降额及焊盘对称优化,从而在全生命周期内提升 0603 电阻应用的系统级可靠性。大批量采购 RM06F7R50CT 前,应严格依据上述标准完成工程验证。
- 精准匹配电阻规格(阻值、公差、TCR、功率)与板级降额要求,从源头抑制热失效。
- 遵循“外观显微检查 + 电气参数测量 + 红外热成像”三位一体流程,快速定位故障根因。
- 依托原厂批次追溯、进料可靠性抽检与采购质保协议严格考核供应商,杜绝假冒伪劣器件。
- 优化焊盘对称设计、回流焊温度曲线与贴片贴装力度,作为保障 0603 电阻焊点可靠性的核心制程措施。
常见问题解答 (FAQ)
如何确认 RM06F7R50CT 确实已失效?
观点:综合运用电气测量与外观物理检查。证据:若电阻实测值偏离标称容差,且在显微镜下可见端电极开裂或基板烧结发黑,即可确认为硬件失效;针对通电受热时的偶发性开路,则需借助局部热冲击或电气隔离测试加以判定。阐述:通过从板上脱焊或切断走线彻底隔离元器件,复测静态阻值与负载功耗响应,必要时进行截面微切片以观察内部微裂纹——以此将电阻自身本体失效与外围电路干扰彻底厘清。
进料检验中筛选 0603 电阻批次的快速测试方法有哪些?
观点:实施针对性进料检验可提前拦截潜在劣质批次。证据:实施阻值抽样测试(统计公差分布)、降额连续功率烘烤老化,以及小批量高低温循环冲击;任何阻值漂移率异常增大的现象均提示批次存在隐患。阐述:此类测试成本可控,能有效筛除可能在终端现场提前失效的亚健康元器件;若发现端电极冶金分层或陶瓷基板烧结质量存疑,应立即升级至微观解剖或 EDX 元素分析。
针对 0603 电阻失效问题,何时应优先更改 PCB 布局而非更换器件?
观点:首先判断失效诱因归属于制程问题还是元器件本体缺陷。证据:若失效由回流焊曲线缺陷、焊盘拉力不对称或贴装分板应力导致,改进 PCB 布局与 SMT 工艺可带来长效改进;若故障直接源于特定批次的冶金缺陷或 TCR 温度系数失控,则必须替换为合规的替代元器件。阐述:应优先推进布局与工艺纠偏,因为这对所有物料批次均具有普适保护效应;若器件本身缺陷反复出现,在更换型号前应索取对比样品送交独立实验室验证。
在恶劣环境下,建议对 RM06F7R50CT 采用何种降额比例?
观点:保守降额是应对环境温度剧烈波动、保障器件长期服役寿命的关键手段。证据:使 0603 厚膜芯片电阻运行在 50% 至 65% 的额定功率区间,能显著抑制厚膜发热局域热点,并缓解其与 FR4 基板膨胀系数(CTE)失配引发的热循环机械应力。阐述:将实际工作功耗压降至 0.065W 以下,并确保板级环境温度处于元器件安全工作区以内,可彻底根除早期阻值偏移隐患。